
+86 139 5134 9332 customer601@sunhongco.com
 Deutsch
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-25 Herkunft:Powered


Die Beschaffung minderwertiger Metallfiltrationsmedien birgt ein enormes Betriebsrisiko. Unmittelbar nach einem Materialausfall kommt es zu katastrophalen Produktionsausfällen. Sie leiden unter einer beeinträchtigten Filterqualität in kritischen Systemen. Ihre Wartungsabteilung übernimmt häufige, unnötige Austauschkosten. Wir verstehen diese Frustrationen gut. Dieser Leitfaden bietet Beschaffungsmanagern und Ingenieuren einen objektiven, überprüfbaren Inspektionsrahmen. Wir helfen Ihnen, die Gewebequalität genau zu prüfen. Sie können technische Spezifikationen sicher überprüfen, bevor Sie Großbestellungen oder langfristige Lieferantenverträge abschließen.
Sie müssen eine Grundlinie gesunder Skepsis schaffen. Das optische Erscheinungsbild allein kann die tatsächliche Materialgüte nicht bestätigen. Eine glänzende Oberfläche weist bei hoher Betriebsbelastung keinen strukturellen Integritätsbeweis auf. Hersteller können die Ästhetik leicht manipulieren. Lesen Sie weiter, um bewährte Inspektionsprotokolle kennenzulernen. Wir decken präzise Maßprüfungen und fortschrittliche chemische Testmethoden ab. Sie erhalten umsetzbare Erkenntnisse. Diese Strategien schützen Ihre Produktionslinien vor minderwertigen Materialien.
Materialechtheit: Visuelle Kontrollen reichen nicht aus; Die Bestätigung der Güteklasse (z. B. 304 vs. 316) erfordert eine positive Materialidentifizierung (PMI) oder chemische Tests.
Maßgenauigkeit: Maschenzahl und Drahtdurchmesser müssen mit Mikrometern gemessen werden, um eine genaue Filtration im Mikrometerbereich zu gewährleisten.
Fehlererkennung: Unregelmäßigkeiten beim Weben, Oberflächenverunreinigungen und schwache Nähte (insbesondere bei Hochspannungsanwendungen) stehen in direktem Zusammenhang mit einem vorzeitigen Ausfall.
Lieferantenverantwortung: Zuverlässige Beschaffungsaufträge erfordern die Überprüfung von Mill Test Certificates (MTCs) und die Durchführung von Chargenprobenbewertungen vor der Bereitstellung.
Der Einsatz von Netzen, die nicht den Spezifikationen entsprechen, birgt erhebliche betriebliche und finanzielle Risiken. In Lebensmittel- und Chemieverarbeitungsbetrieben kommt es häufig zu Produktverunreinigungen. Mikroskopisch kleine Metallspäne gelangen in den Produktstrom. Geräteschäden folgen häufig auf Materialversagen. Gebrochene Leitungen können nachgeschaltete Pumpen und Ventile zerstören. Möglicherweise müssen Sie auch mit teuren Garantieansprüchen verärgerter Kunden rechnen. Die Beilegung dieser Streitigkeiten belastet die Ressourcen des Unternehmens und schadet dem Ruf der Marke.
Korrosionsrealitäten zerstören optimistische Beschaffungsbudgets. Minderwertige Legierungen tarnen sich oft als Metalle in Meeresqualität. Diese minderwertigen Materialien versagen in rauen Umgebungen vorzeitig. Salzhaltige Umgebungen beschleunigen Lochfraß. Hochtemperaturanwendungen führen zu einer schnellen Oxidation. Harte Chemikalieneinwirkung zersetzt Nicht-Molybdänlegierungen innerhalb von Wochen. Sie können sich nicht darauf verlassen, dass eine allgemeine Sichtprüfung diese Schwachstellen erkennt.
Eine erfolgreiche Beschaffungsentscheidung erfordert strenge Bewertungskriterien. Sie müssen die anfänglichen Materialkosten gegen die dokumentierte Langlebigkeit abwägen. Fordern Sie von Ihren Lieferanten stets verifizierte Leistungsspezifikationen. Langfristige Betriebszuverlässigkeit geht über Einsparungen bei der Erstanschaffung. Überprüfen Sie jede Charge systematisch. Die dokumentierte Materiallebensdauer gewährleistet eine konstante Produktionsverfügbarkeit. Dieser Ansatz sichert Ihre Fertigungsinvestitionen.
Sie benötigen präzise Werkzeuge, um physikalische Abmessungen zu überprüfen. Verwenden Sie ein kalibriertes Mikrometer, um den Drahtdurchmesser zu messen. Skrupellose Lieferanten weben oft dünnere Drähte, um Geld zu sparen. Dieser geringere als angegebene Drahtdurchmesser reduziert das Gesamtgewicht. Es beeinträchtigt die strukturelle Festigkeit erheblich. Es bleibt eine gängige Taktik für aggressive Kostensenkungen. Überprüfen Sie die Maschenzahl mit einem digitalen Mikroskop oder einem Fadenzähler. Die tatsächliche Anzahl der Drähte pro Zoll muss genau mit Ihrer Bestellung übereinstimmen.
Bewerten Sie anschließend sorgfältig die Oberflächenbeschaffenheit. Untersuchen Sie das Material bei hellem Licht. Suchen Sie nach Ölrückständen, Graten, Rostflecken oder Verfärbungen. Diese Mängel weisen auf schlechte Reinigungsverfahren nach dem Weben hin. Sie können auch auf unsachgemäße Lagerbedingungen im Lager zurückzuführen sein. Oberflächenverunreinigungen beschleunigen die lokale Korrosion, sobald sie eingesetzt werden.
Die Webkonsistenz bestimmt vollständig die Filtrationsleistung. Überprüfen Sie die gesamte Rolle auf einheitliche Öffnungsgrößen. Stellen Sie sicher, dass Sie keine Kabelbrüche oder Schleifendefekte feststellen. Stellen Sie sicher, dass die Spannung über die gesamte Stoffbreite gleichmäßig ist. Dies garantiert eine vorhersehbare Filtration und zuverlässige Strukturstabilität. Durch ein lockeres Gewebe können Partikel die Filterbarriere umgehen.
Die Bewertung der physikalischen Toleranzen von Edelstahldrahtgeflechten bleibt Ihr nicht verhandelbarer erster Schritt. Es bildet die Grundlage für alle nachfolgenden Prüfprotokolle. Wenn die Grundgeometrie versagt, spielt die chemische Zusammensetzung keine Rolle mehr.
Messen Sie den Drahtdurchmesser an mindestens fünf zufälligen Stellen entlang der Rolle.
Rollen Sie mindestens zwei Meter ab, um auf versteckte Herstellungsfehler zu prüfen.
Vergleichen Sie das physische Gewicht der Rolle mit der theoretischen Gewichtsberechnung.
Nutzen Sie bei Ihrer Inspektion standardisierte ASTM- oder ISO-Toleranzrichtlinien.
Die Unterscheidung zwischen Legierungsqualitäten ist absolut entscheidend. Die Legierungen 304 und 316 sehen mit bloßem Auge identisch aus. Allerdings besteht zwischen ihnen ein enormer Leistungsunterschied. Sorte 316 enthält Molybdän. Dieser wesentliche Zusatz sorgt für eine hervorragende Chloridbeständigkeit. Eine visuelle Untersuchung kann diesen mikroskopischen Elementarunterschied nicht erkennen. Zur Bestätigung der Authentizität müssen Sie sich auf bewährte Testmethoden verlassen.
Wir empfehlen die Implementierung strenger Testprotokolle vor Ort. Standardisieren Sie diese Methoden für alle eingehenden Materialchargen.
Testen chemischer Reagenzien: Führen Sie einen schnellen Falltest vor Ort durch. Geben Sie einen einzelnen Tropfen der Testflüssigkeit auf den Draht. Ein bestimmtes chemisches Reagenz ändert seine Farbe in Rosa oder Rot. Diese Farbänderung bestätigt das Vorhandensein von Molybdän.
Positive Materialidentifizierung (PMI): Nutzen Sie tragbare RFA-Spektrometer. Diese fortschrittlichen Tools ermöglichen zerstörungsfreie Prüfungen. Sie ermöglichen innerhalb von Sekunden eine präzise Überprüfung der Legierungszusammensetzung.
Physikalische Tests erfordern eine bestätigende Dokumentation. Vergleichen Sie Ihre Testergebnisse mit dem Mill Test Certificate (MTC) des Lieferanten. Überprüfen Sie die Hitzezahlen sorgfältig. Stellen Sie sicher, dass die chemische Aufschlüsselung auf dem MTC mit Ihren PMI-Messwerten übereinstimmt. Dieser Prozess gewährleistet eine ordnungsgemäße Chargenrückverfolgbarkeit. Es beweist, dass der Hersteller die Standardqualitätskontrollen befolgt hat.
Tabelle: Legierungsqualitätsvergleich und Inspektionsmetriken
Legierungsgrad | Molybdängehalt | Primäre Anwendung | Empfohlene Verifizierungsmethode |
|---|---|---|---|
Klasse 304 | Keine (0 %) | Allgemeine Industrie, Lebensmittelverarbeitung | PMI RFA-Scanner |
Klasse 316 | 2 % - 3 % | Marine, chloridreiche, chemische Verarbeitung | Moly Drop Test oder PMI RFA-Scanner |
Spezielle Anwendungsfälle erfordern strengere Prüfkriterien. Die üblichen Flachgewebetoleranzen gelten hier nicht. Anspruchsvolle Anwendungen erfordern höchste Präzision. Ein kleiner Defekt führt zu massiven Produktionsverzögerungen. Sie müssen Ihren Inspektionsrahmen an die spezifische industrielle Anwendung anpassen.
Erwägen Sie die Installation einer Netzabdeckung für Papiermaschinen . Sie müssen die Oberflächenglätte sorgfältig prüfen. Führen Sie ein empfindliches Kalibrierungswerkzeug über den Stoff. Es erfordert eine außergewöhnliche Spannungsfestigkeit. Selbst mikroskopisch kleine Fehler hinterlassen bei der Hochgeschwindigkeitsproduktion Spuren auf der Papierbahn. Dadurch werden ganze Papierrollen sofort ruiniert.
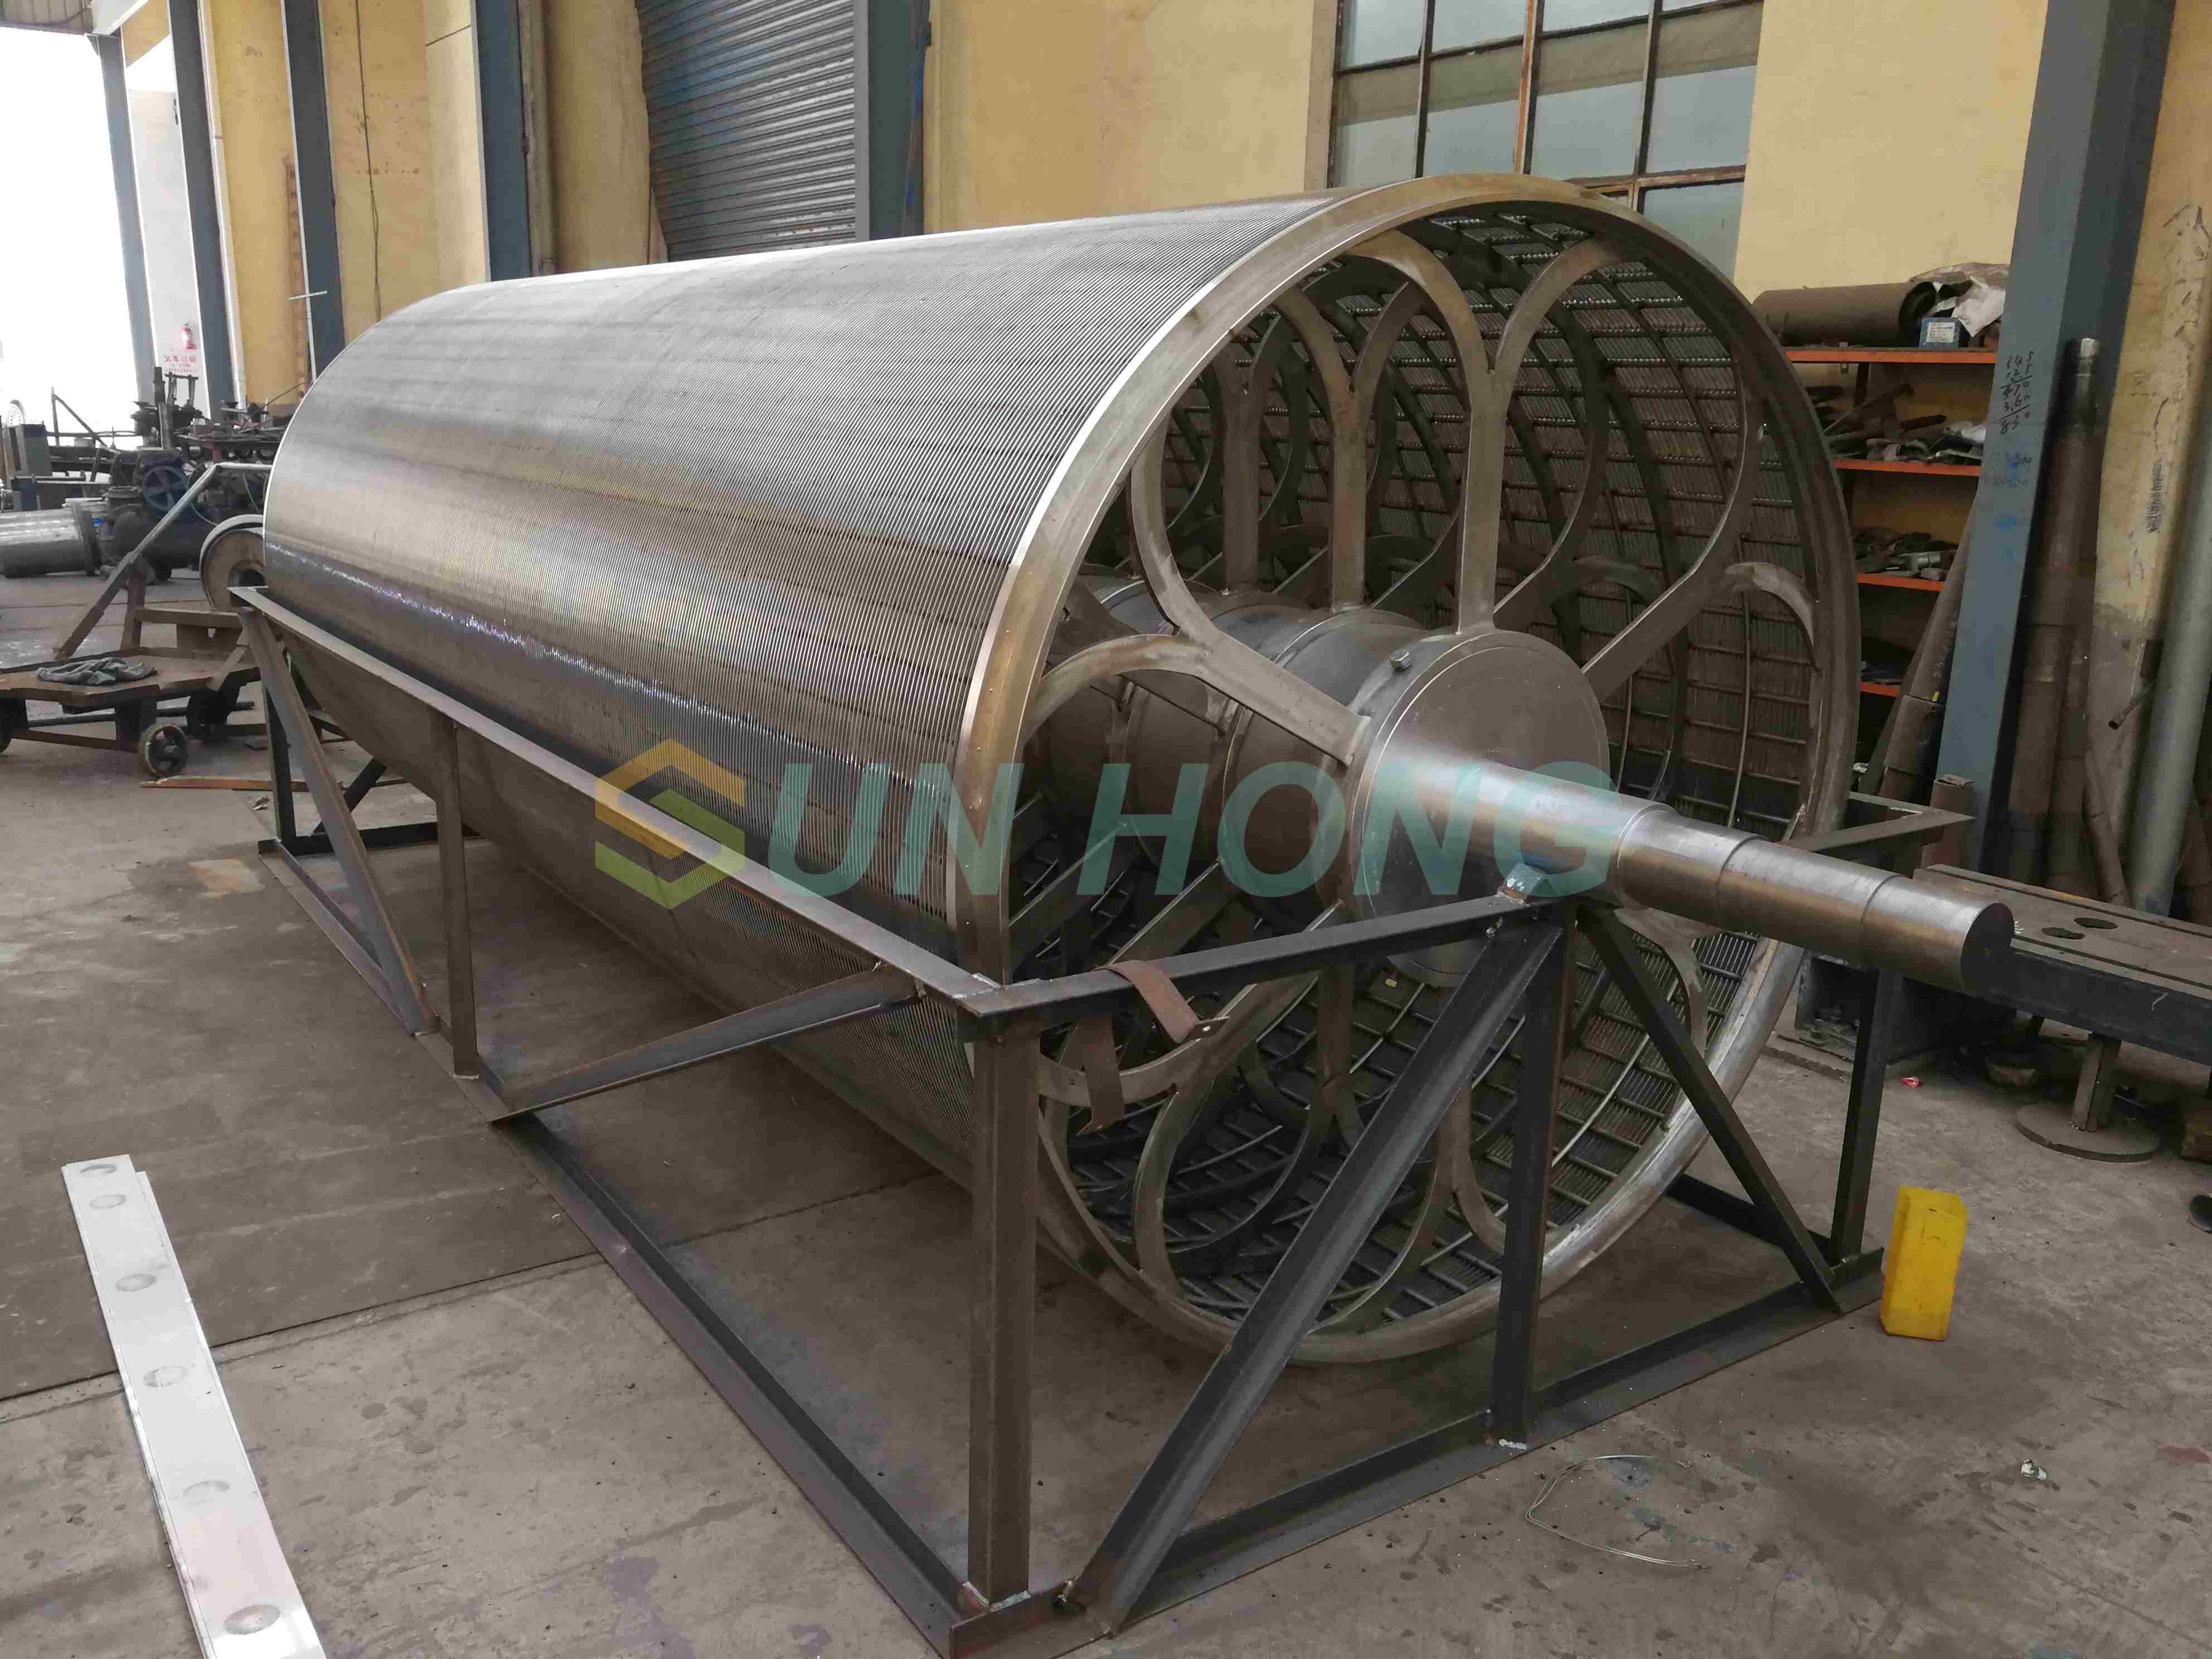
Bewerten Sie Ihr Edelstahl-Zylinderformgeflecht vor der Installation sorgfältig. Sie müssen seine Flexibilität und Krümmungsintegrität beurteilen. Es muss einer Verformung unter kontinuierlicher Rotationsbeanspruchung standhalten. Überprüfen Sie, ob der Draht gleichmäßig um den Zylinderkörper gewickelt ist. Eine ungleichmäßige Wicklung führt zu einer ungleichmäßigen Entwässerung. Diese Inkonsistenz zerstört die Endproduktbildung.
Untersuchen Sie abschließend das Diagonalnaht-Edelstahlgewebe genau. Überprüfen Sie die Nahtfestigkeit und die allgemeine Ebenheit. Sorgen Sie für eine perfekte strukturelle Kontinuität über die Schweiß- oder Gewebeverbindung hinweg. Die Naht darf niemals zur Schwachstelle werden. Es sollte keine Unregelmäßigkeiten bei der Entwässerung Ihrer Filteranlage verursachen. Führen Sie einen leichten Spannungstest über die diagonale Linie durch. Stellen Sie sicher, dass die Naht den Scherkräften ordnungsgemäß standhält.
Nahtspannungstests bei großen zylindrischen Maschenanwendungen.
Ignorieren mikroskopisch kleiner Oberflächengrate auf Hochgeschwindigkeitsmaschinenabdeckungen.
Die Rotationsflexibilität wurde vor der Montage der Form nicht getestet.
Vertrauen Sie generischen Materialzertifikaten, ohne dass spezifische Chargennummern abgeglichen werden müssen.
Erstellen Sie eine solide Logik für die Auswahl aller potenziellen Anbieter. Überführen Sie einen Anbieter sorgfältig von der Testphase in den genehmigten Status. Fordern Sie von ihnen die Bereitstellung von Rohstoffzertifikaten ohne weiteres. Sie müssen transparente Fertigungstoleranzen nachweisen. Bitten Sie sie, ihre internen Qualitätskontrollverfahren zu skizzieren. Ein zuverlässiger Lieferant begrüßt Audits durch Dritte.
Achten Sie auf klare Warnsignale bei der Beschaffung. Vermeiden Sie Kurse, die deutlich unter dem Marktdurchschnitt liegen. Niedrige Preise deuten immer auf einen beeinträchtigten Drahtdurchmesser oder minderwertige Legierungen hin. Seien Sie vorsichtig, wenn ein Lieferant die Bereitstellung von Prüfberichten Dritter verweigert. Eine inkonsistente Probenqualität weist auf schwerwiegende Herstellungsfehler hin. Ein Lieferant, der nicht in der Lage ist, konsistente Probemuster zu liefern, wird bei der Massenproduktion scheitern.
Implementieren Sie eine schrittweise Einführung zur Risikominderung. Beeilen Sie sich niemals mit einer Großbestellung. Beginnen Sie mit der Durchführung unabhängiger Labortests. Senden Sie kleine Probenchargen zur Analyse an einen zertifizierten Metallurgen. Bestätigen Sie alle Angaben sorgfältig. Integrieren Sie zunächst eine kleine Testrolle auf eine unkritische Maschine. Überwachen Sie die Leistung über einen definierten Testzeitraum. Fahren Sie erst nach erfolgreicher Validierung mit der vollständigen Linienintegration fort.
Eine strenge Inspektion dient als direkte Investition in das Risikomanagement. Es garantiert Ihre betriebliche Kontinuität. Sie müssen von einfachen visuellen Prüfungen zu einer erweiterten chemischen Überprüfung übergehen. Präzise Maßmessungen verhindern kostspielige Herstellungsfehler. Anwendungsspezifische Tests verhindern unerwartete Ausfallzeiten in Umgebungen mit hohem Risiko.
Ergreifen Sie sofort Maßnahmen, um Ihre Lieferkette zu sichern. Prüfen Sie noch heute zunächst die MTC-Dokumentation Ihres aktuellen Lieferanten. Zweitens: Fordern Sie nachweisbare physische Muster für Ihr nächstes Großprojekt an. Drittens: Investieren Sie in einen tragbaren RFA-Scanner oder chemische Falltestkits für Ihre Empfangsstation. Standardisieren Sie abschließend Ihre Maßkontrollprotokolle mit kalibrierten Mikrometern. Durch die Ausführung dieser Schritte wird Ihre Produktionslinie geschützt. Es gewährleistet eine optimale Filtereffizienz und eine lange Lebensdauer der Ausrüstung über Jahre hinweg.
A: Eine Sichtprüfung kann die Güteklasse 316 nicht identifizieren. Sie sollten vor Ort einen Moly-Falltest durchführen. Das chemische Reagenz verfärbt sich rosa oder rot, wenn Molybdän vorhanden ist. Für absolute Sicherheit verwenden Sie einen tragbaren RFA-PMI-Scanner, um die genaue Legierungszusammensetzung zerstörungsfrei zu überprüfen.
A: Akzeptable Toleranzen hängen von den Standard-ISO- oder ASTM-Spezifikationen ab. Im Allgemeinen erlauben Industriegewebe eine Toleranz des Drahtdurchmessers von ±5 %. Um dies zu messen, müssen Sie ein kalibriertes Mikrometer verwenden. Präzise Kontrollen verhindern, dass Lieferanten dünnere Drähte verwenden, um ihre Herstellungskosten zu senken.
A: Rostflecken auf neuen Maschen weisen selten auf einen Legierungsfehler hin. Sie resultieren meist aus einer oberflächlichen Eisenverunreinigung. Dies geschieht, wenn Hersteller beim Weben oder Schneiden Werkzeuge aus Kohlenstoffstahl verwenden. Auch unsachgemäße Lagerumgebungen können zu dieser Oberflächenoxidation führen. Durch die richtige Säurepassivierung werden diese oberflächlichen Stellen vollständig entfernt.
A: Sie müssen zunächst eine gründliche Sichtprüfung durchführen. Achten Sie genau auf unregelmäßige Lücken oder ungleichmäßige Webmuster in der Nähe der Verbindungsstelle. Führen Sie als Nächstes manuell einen physikalischen Spannungstest durch. Stellen Sie sicher, dass die Gleichmäßigkeit der Schweißnaht oder des Gewebes perfekt zum Rest des Netzes passt. Die Naht sollte eine einwandfreie strukturelle Kontinuität gewährleisten.
