
+86 139 5134 9332 customer601@sunhongco.com
 Deutsch
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-20 Herkunft:Powered


Die Formierpartie ist das Herzstück der modernen Papierherstellung. Hier entziehen Mühlen der Zellstoffsuspension über 95 % des Wassers. Diese anfängliche Entwässerungsphase bestimmt letztendlich die endgültige Papierqualität. Die Angabe der falschen Maschenöffnung führt zu schwerwiegenden betrieblichen Engpässen. Betreiber sind entweder mit einem übermäßigen Faserverlust aufgrund schlechter Retention oder mit Bahnrissen aufgrund unzureichender Entwässerung konfrontiert. Das Ausbalancieren der Drainagekapazität mit der Faserretention erfordert absolute Präzision. Mühleningenieure müssen die Maschenzahl, den Drahtdurchmesser und die offene Fläche sorgfältig angeben. Dieser Artikel bietet Beschaffungsteams und Produktionsingenieuren einen evidenzbasierten Bewertungsrahmen. Sie erfahren, wie Sie Formmedien bewerten und spezifizieren, um eine optimale Papierformation zu erreichen. Wir untersuchen Materialeigenschaften, anwendungsbezogene Auswahlkriterien und versteckte Wartungsvariablen. Durch die Beherrschung dieser genauen Parameter stellen Sie einen gleichmäßigeren Maschinenlauf und hervorragende Blechprofile in Ihren Produktionslinien sicher.
Der Kompromiss zwischen Retention und Entwässerung: Größere Maschenöffnungen beschleunigen die Entwässerung, erhöhen aber den Verlust von Feinstoffen und Füllstoffen; Kleinere Öffnungen verbessern die Glätte des Blechs, es besteht jedoch die Gefahr von Verstopfungen und langsameren Maschinengeschwindigkeiten.
Materialüberlegenheit für bestimmte Anwendungen: Drahtgeflechte aus rostfreiem Stahl sind nach wie vor von entscheidender Bedeutung für bestimmte Schleif-, Hochtemperatur- oder spezielle Rundsiebanwendungen, bei denen die Dimensionsstabilität nicht verhandelbar ist.
Anwendungsorientierte Spezifikation: Die Auswahl des Gewebes muss anhand der Zielpapiersorte (z. B. Tissue vs. Schwerkarton) und des Rohstofftyps (Neuware vs. recycelter Zellstoff) rückentwickelt werden.
Wir müssen die Netzöffnung zunächst genau definieren, um ihre Auswirkungen zu verstehen. Die Maschenzahl bezieht sich auf die Anzahl der Drähte pro linearem Zoll. Die Aperturgröße misst den genauen mikroskopischen Spalt zwischen zwei benachbarten Drähten. Der physische Drahtdurchmesser nimmt den physischen Raum innerhalb des Gewebes ein. Eine höhere Maschenzahl garantiert daher nicht automatisch eine kleinere Apertur. Die mathematische Beziehung zwischen Maschenzahl und Drahtdurchmesser bestimmt genau den Prozentsatz der offenen Fläche. Dieser Prozentsatz bestimmt grundsätzlich, wie sich das Wasser auf der Maschine verhält.
Der offene Bereich steuert Ihre anfängliche Entwässerungsgeschwindigkeit. Eine große offene Fläche ermöglicht ein schnelles Entweichen des Wassers aus der Zellstoffsuspension. Durch die schnelle Entwässerung wird die innere Blattstruktur frühzeitig in der Formungszone fixiert. Erfolgt die Entwässerung jedoch zu langsam, sammelt sich Wasser an der Oberfläche. Dadurch entsteht ein gefährlicher Zustand, der als Folienversiegelung bezeichnet wird. Wenn ein schlecht entwässerter Bogen in die Pressenpartie gelangt, dehnt sich das eingeschlossene Wasser schnell aus. Unter dem starken Presswalzendruck platzt oder zerquetscht die Papierbahn regelrecht.
Umgekehrt müssen Sie Zellstofffasern effektiv einfangen. Das Netz fungiert als physikalischer Filter. Typische Holzfasern sind zwischen 1 und 3 Millimeter lang und 10 bis 50 Mikrometer breit. Fasern müssen die Öffnungslücke überbrücken, um eine stabile Matte zu bilden. Wir nennen diese anfängliche Überbrückung „Mattierung“. Übergroße Öffnungen fangen kleine Partikel nicht ein. Mühlen verlieren teure Feinstoffe, mineralische Füllstoffe und chemische Leimungsmittel. Diese wertvollen Materialien passieren das Netz und gelangen in das Siebwassersystem. Dies zwingt Ihr Werk dazu, mehr Geld für Rückhaltemittel und komplexe Abwasserbehandlung auszugeben.
Wir müssen auch die Bildung von Drahtmarkierungen untersuchen. Durch die gewebte Struktur entstehen hohe Punkte, sogenannte Knöchel. Diese Knöchel drücken aggressiv in die nasse Papierbahn. Bei zu großen Öffnungen sinken die Fasern tief in die Lücken ein. Dadurch entsteht eine starke Zweiseitigkeit im fertigen Papier.
Erste Faserablagerung: Die erste Faserschicht trifft auf das Formmedium. Fasern dringen sofort in große Lücken ein.
Vakuumanwendung: Saugkästen ziehen die Fasern tiefer um die Metallknöchel herum und fixieren das Muster an Ort und Stelle.
Nasspressen: Die Pressenpartie glättet das Blatt und prägt das Drahtgitter dauerhaft in die Papieroberfläche.
Herausforderungen bei der Beschichtung: Tiefe Drahtmarkierungen führen dazu, dass nachfolgende Beschichtungsschichten ungleichmäßig absorbiert werden, was die kommerzielle Druckqualität beeinträchtigt.
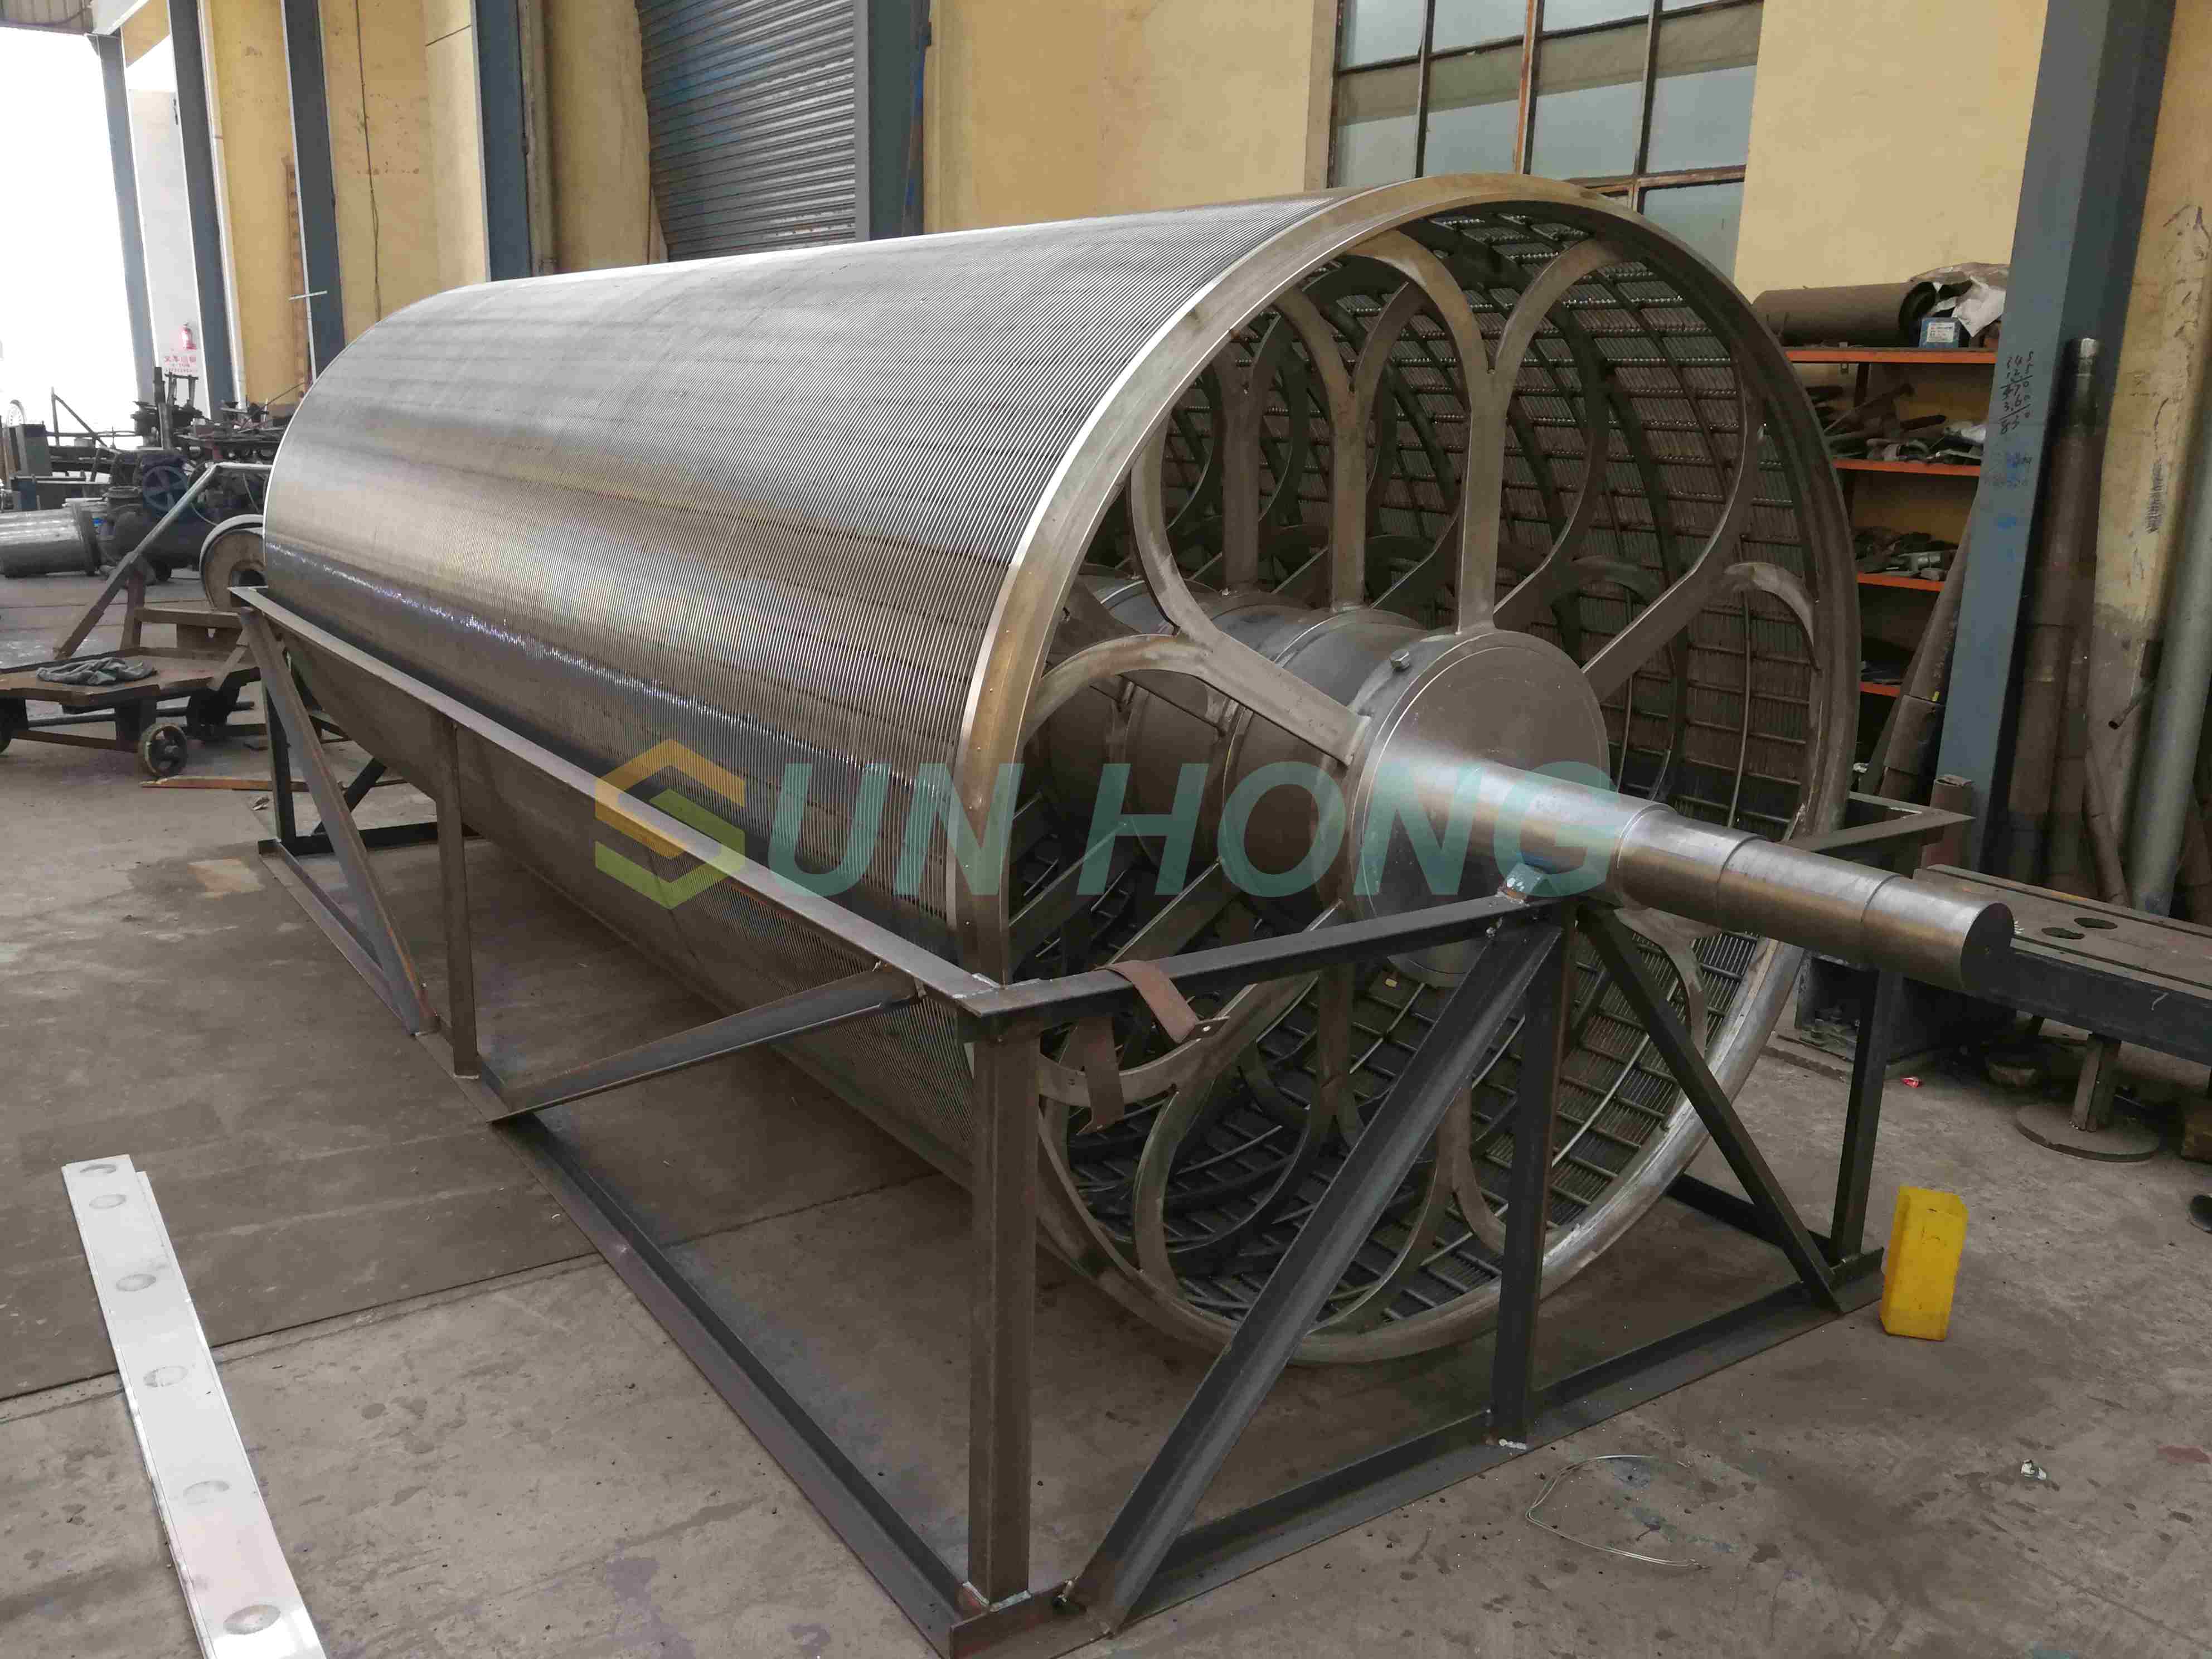
Heutzutage dominieren synthetische Formiersiebe viele Standardpapiermaschinen. Allerdings bleibt ein metallisches Edelstahl-Formgeflecht auch für raue industrielle Bedingungen überlegen. Sie müssen der Steifigkeit und Dimensionsstabilität Priorität einräumen. Papiermaschinen unterliegen extremen mechanischen Spannungen. Synthetische Stoffe dehnen sich mit der Zeit aus und verlängern sich. Sie leiden unter diagonaler Verzerrung. Durch diese Verformung verändert sich die Form der Öffnung von einem perfekten Quadrat zu einem schmalen Parallelogramm. Rautenformen schränken den Wasserfluss stark ein. Ein metallisches Netz behält seine Form perfekt. Es behält exakte quadratische Öffnungen bei, unabhängig von der Maschinenspannung. Dies garantiert Woche für Woche konsistente Entwässerungsprofile.
Sie müssen auch die chemische und thermische Beständigkeit bewerten. Mühlen unterziehen Zellstoff intensiven chemischen Behandlungen. Kraftzellstoffprozesse hinterlassen stark alkalische Rückstände. Bei Bleichvorgängen kommen aggressive Oxidationsmittel und extreme pH-Werte zum Einsatz. Um diese Bedingungen zu überstehen, verlassen sich Ingenieure auf spezielle Stahllegierungen. Sorten wie 316L fügen Molybdän hinzu, um lokale Lochfraßbildung zu verhindern. Der Sorte 904L wird Kupfer hinzugefügt, um eine extreme Schwefelsäurebeständigkeit zu gewährleisten. Diese Legierungen widerstehen mühelos kochendem Wasser und aggressiven chemischen Auskochungen.
Bei modernen Verpackungsmaterialien spielt die Abriebfestigkeit eine große Rolle. Recycelter Zellstoff enthält große Mengen an Splitt, Sand und Schleifasche. Diese harten Partikel wirken wie Sandpapier auf die sich bildenden Medien. Synthetische Kunststoffe nutzen sich schnell ab. Sie werden spröde und brechen vorzeitig. Metalldrähte widerstehen dieser ständigen Reibung. Sie gewährleisten eine längere Betriebslebensdauer in stark abrasiven, stark recycelten Umgebungen.
Eine Zylinderform stellt im Vergleich zu flachen Formtischen einzigartige hydrodynamische Herausforderungen dar. Ein Fourdrinier leitet das Wasser über Schwerkraft und Vakuumkästen nach unten ab. Im Gegensatz dazu rotiert eine Zylinderform einer Papiermaschine direkt durch einen Bottich mit dicker Zellstoffaufschlämmung. Aufgrund hydrostatischer Druckunterschiede fließt Wasser durch das Netz nach innen. Das Netz muss diese spezifische Strömungsdynamik bewältigen, ohne dass die empfindliche Fasermatte kollabiert.
Schwerer Karton und Kraftpapier erfordern geringere Maschenzahlen. Kraftzellstoff besteht aus langen, starken Kiefernfasern. Diese langen Fasern überbrücken problemlos Lücken. Sie tragen enorme Flächengewichte. Sie müssen größere Öffnungen wählen, um zu verhindern, dass das dicke Fruchtfleisch die Zylinderoberfläche verstopft. Hier ist eine schnelle Entwässerung unerlässlich. Es hebt die schwere, gesättigte Bahn erfolgreich aus dem Bottich.
Vergleichen Sie dies direkt mit Feinpapier und Spezialpapieren. Für Seidenpapier und Schreibpapier werden kurze Hartholzfasern verwendet. Diese kurzen Fasern gleiten sofort durch grobe Maschen. Sie müssen höhere Maschenzahlen angeben. Feine Öffnungen fangen kleinste Fasern perfekt auf. Sie bieten eine hohe Deckkraft und beseitigen mikroskopisch kleine Löcher. Eine feine Oberfläche minimiert außerdem Drahtspuren und sorgt so für eine hervorragende Bedruckbarkeit für den Endbenutzer.
Viele moderne Fabriken implementieren mehrschichtige Formungsstrategien. Ein einzelnes Netz kann nicht gleichzeitig die Anforderungen an die Entwässerung großer Mengen großer Mengen und die Anforderungen an eine feine Oberfläche erfüllen. Ingenieure verwenden einen robusten, groben Trägerdraht. Diese Trägerschicht sorgt für strukturelle Unterstützung und sorgt für die Entfernung von Wassermassen. Darüber installieren sie ein feines Zylinderform-Drahtgeflecht . Dieser zweischichtige Ansatz bietet das absolute Beste aus beiden Welten. Es verleiht Ihnen strukturelle Stabilität und ein makelloses Papierfinish.
Die Verstopfung von Maschen stellt nach wie vor eine anhaltende Bedrohung für die Maschineneffizienz dar. Pech, klebrige Stoffe und Klebstoffrückstände belasten recycelte Möbel. Stickies werden aus recyceltem Klebeband, Kleber und Etiketten hergestellt, die in alten Wellpappenbehältern zu finden sind. Im warmen Wasser verklumpen sie. Wenn sie auf den kälteren Metalldraht treffen, härten sie sofort aus. Wenn Sie die falsche Maschenöffnung wählen, verklemmen sich diese Verunreinigungen fest in den Öffnungen. Wir nennen das Blendung. Es blockiert den Wasserfluss vollständig. Die Papierbahn wird nass und strukturschwach, was zu häufigen Bahnrissen führt.
Die Wahl Ihres Netzes wirkt sich direkt auf Ihre Wartungsrealität aus. Feine Öffnungen fangen Pech leicht ein. Dies erfordert aggressive Hochdruckduschen, um die Ablagerungen zu entfernen. Bediener müssen die Maschine wegen intensiver chemischer Ausbrüche häufig abschalten. Hochdruckduschen arbeiten oft mit über 300 PSI. Wenn Ihr Drahtdurchmesser zu dünn ist, kann der Wasserdruck die Maschenstruktur tatsächlich verformen. Sie müssen den Vorteil eines glatten Blechs gegen die Realität häufiger Reinigungsunterbrechungen abwägen.
Sie müssen die Verschleißprofile im Laufe der Zeit aktiv überwachen. Das Netz bleibt während seiner Nutzungsdauer nicht statisch. Während sich der Zylinder dreht, schleift die Reibung langsam die Oberseite der Drahtgelenke ab. Der physikalische Drahtdurchmesser nimmt über mehrere Monate hinweg ab. Wenn der Draht dünner wird, vergrößert sich die tatsächliche Öffnungsgröße proportional. Ein Netz, das bei 150 Mikrometern begann, könnte sich nach sechs Monaten auf 175 Mikrometer ausdehnen. Diese allmähliche Verschiebung verändert die Papierbildung zu einem späteren Zeitpunkt im Lebenszyklus des Netzes grundlegend. Bediener müssen das Vakuumniveau und die Dosierung der Retentionschemikalien anpassen, um diesen physischen Verschleiß auszugleichen.
Sie können die Beschaffung von Umformmedien nicht als einfachen Wareneinkauf betrachten. Es handelt sich um einen hochentwickelten Vermögenswert. Sie müssen von Ihren Lieferanten strenge technische Spezifikationen verlangen, um die Leistung zu gewährleisten.
Fordern Sie zunächst eine genaue Legierungszertifizierung. Gefälschte oder minderwertige Stahlsorten rosten in der Umgebung einer Papierfabrik schnell. Korrosion schwächt die feinen Drähte und führt bei Hochgeschwindigkeitsrotationen zu katastrophalen Ausfällen. Zweitens geben Sie den genauen Prozentsatz der offenen Fläche und die Öffnungstoleranzen an. Bitten Sie den Verkäufer, die Webkonsistenz nachzuweisen. Eine Abweichung von nur wenigen Mikrometern über eine Rolle führt zu ungleichmäßigen Feuchtigkeitsprofilen im fertigen Papier.
Drittens: Bewerten Sie den Nahttyp sorgfältig. Die Naht verbindet das flach gewebte Netz zu einer durchgehenden Schlaufe. Sie können zwischen diagonalen, gelöteten oder geschweißten Nähten wählen. Eine schwache oder voluminöse Naht hinterlässt bei jeder einzelnen Zylinderumdrehung eine sichtbare Markierung. Außerdem besteht die Gefahr, dass es bei starker Betriebsbelastung vollständig reißt.
Wir empfehlen einen strengen Validierungsprozess vor Abschluss eines Kaufs:
Entwässerungstests im Labor: Fordern Sie beim Anbieter Musterpflaster an. Testen Sie sie in Ihrem Labor mit Ihrem tatsächlichen Mühlenmaterial, um die tatsächlichen Entwässerungsraten zu ermitteln.
Diagnostische Strömungsmodellierung: Nutzen Sie Softwaretools von Zulieferern, um hydrostatische Druckabfälle über die angegebene Netzgeometrie zu simulieren.
Pilotmaschinenversuche: Installieren Sie eine Testhülse an einer sekundären Formeinheit, bevor Sie eine vollständige Maschinenüberholung durchführen.
Analyse der Schadstoffretention: Führen Sie Stickies- und Pech-Agglomerationstests durch. Beobachten Sie, wie schnell sich die Musterjalousien unter typischen Betriebsbedingungen verdunkeln.
Tabelle: Vertrauenssignale und Bewertungsmetriken des Anbieters
Bewertungskategorie | Wichtige Kennzahlen zur Bewertung | Auswirkungen auf den Mühlenbetrieb |
|---|---|---|
Technische Unterstützung | Technische Besuche vor Ort, Diagnosemöglichkeiten, schnelle Fehlerbehebung. | Reduziert Ausfallzeiten bei unerwarteten Bahnrissen oder schwerwiegenden Entwässerungsproblemen. |
Maßgeschneiderte Webtechnik | Möglichkeit zur Herstellung von Leinwand-, Köper- oder komplexen Mehrschichtgeweben nach Bedarf. | Stellt sicher, dass das Netz genau Ihren Anforderungen an Flächengewicht und Oberflächenbeschaffenheit entspricht. |
Inventar und Logistik | Lokale Lagerprogramme, garantierte Lieferzeiten, Notfall-Ersatzverfügbarkeit. | Verhindert längere Produktionsunterbrechungen, wenn eine Rundsiebform versehentlich beschädigt wird. |
Rückverfolgbarkeit von Legierungen | Bereitstellung metallurgischer Zertifikate für die Sorten 316L, 317L oder 904L. | Garantiert langfristige Korrosionsbeständigkeit in aggressiven Bleich- und Zellstoffumgebungen. |
Die richtige Spezifikation der Maschenöffnung erfordert tiefgreifende technische Kenntnisse. Es steht in direktem Zusammenhang mit Ihrer gesamten Papierausbeute, der Maschinenlauffähigkeit und der Produktqualität. Sie müssen die physikalischen Mechanismen der Wasserableitung mit strengen Faserretentionszielen in Einklang bringen. Das Reverse-Engineering Ihrer Auswahl auf der Grundlage Ihrer spezifischen Material- und Papiersorte gewährleistet maximale Betriebsstabilität.
Wir empfehlen Ihnen, in Ihrer Produktion sofort Maßnahmen zu ergreifen. Überprüfen Sie Ihre aktuelle Siebwasserkonsistenz, um den Feinanteilverlust genau zu messen. Ordnen Sie die Entwässerungsprofile Ihres gesamten Formungsabschnitts zu. Untersuchen Sie Ihr gebrauchtes Netz unter einem Mikroskop, um Abnutzungsmuster und Öffnungserweiterung zu beurteilen.
Wir laden Sie ein, sich bei konkreten technischen Anfragen an uns zu wenden. Besprechen Sie kundenspezifische Spezifikationen für Edelstahldrahtgeflechte, die direkt auf Ihr Werk zugeschnitten sind. Passen Sie die Parameter genau an Ihre spezifische Beschickungs- und Papiermaschinenumgebung an, um hervorragende Ergebnisse zu gewährleisten.
A: Sie berechnen die offene Fläche anhand der Maschenzahl und des Drahtdurchmessers. Bestimmen Sie zunächst die Öffnungsgröße, indem Sie den Drahtdurchmesser von der Teilung subtrahieren (1 dividiert durch die Maschenzahl). Quadrieren Sie die Blendengröße. Teilen Sie es dann durch das Quadrat der Tonhöhe. Mit 100 multiplizieren, um den Prozentsatz zu erhalten. Fordern Sie diese Daten immer im Voraus von Ihren Lieferanten an, um die Richtigkeit sicherzustellen.
A: Die Lebensdauer variiert stark je nach Betriebsbedingungen. Ein Standardnetz hält zwischen einigen Monaten und über einem Jahr. Maschinengeschwindigkeit, abrasive Füllstoffe wie Kalziumkarbonat und die Häufigkeit aggressiver chemischer Reinigung verkürzen die Lebensdauer. Die Auswahl hochwertiger Legierungen verlängert die Lebensdauer erheblich.
A: Durch die Optimierung der Maschenöffnung werden Drahtmarkierungen erheblich reduziert, diese werden jedoch selten vollständig beseitigt. Durch die Wahl eines komplexen Webmusters wird der Druck auf die Knöchel besser verteilt. Allerdings müssen Sie auch Ihre Vakuumniveaus und Entwässerungseinstellungen ausgleichen. Übermäßiges Vakuum zieht die Fasern tief in das Netz ein und erzeugt unabhängig von der Öffnungsgröße Markierungen.
A: Sie sollten auf Metallgewebe umsteigen, wenn Sie starkem abrasivem Verschleiß oder extremen chemischen Umgebungen ausgesetzt sind. Kunststoffe versagen schnell bei starkem alkalischem Sieden oder bei der Verarbeitung von starkem Sand in recycelten Stoffen. Darüber hinaus erfordern bestimmte starre Rundsiebformkonstruktionen die Dimensionsstabilität, die nur Metall bieten kann.
